Vikten och utmaningarna med marina ankare Marina ankare är viktiga komponenter i driften av fartyg och spelar en avgörande roll för att säkerställa stabilitet och säkerhet för fartyg medan de är...
READ MORE


Oct 14, 2026
Fråga någon av våra kedjemakare hur en ankarkätting görs så får du nog en axelryckning, för för dem är det helt enkelt tisdag. För alla andra är det en rättvis fråga. En kedja är det enda som står mellan ett fartyg och havsbottnen, och sättet den tillverkas på har förändrats mindre under det senaste århundradet än man kan förvänta sig.
Vi bygger ankarkedjor och beslag som hör till dem, så här är hela processen som går igenom från stålverket till provlastprovet, utan försäljningsargument.
En färdig kedja är mer än en rad länkar. I kommersiella storlekar levereras den i längder, ofta kallade skott, var och en typiskt runt 27,5 meter, sammanfogade ände i ände av en skarvbygel som ett Kenter-mönster. Den ena änden bär en ändbygel som stannar i skåpet, och den andra bär en svivel så att ankaret kan svänga utan att linda en vridning i kedjan.
Var och en av dessa delar måste vara minst lika stark som själva kedjan. Det är därför som standarderna behandlar kedjan och dess tillbehör som ett system: en längd som rymmer 100 ton är inte till stor nytta om sviveln du skruvade på den släpper först.
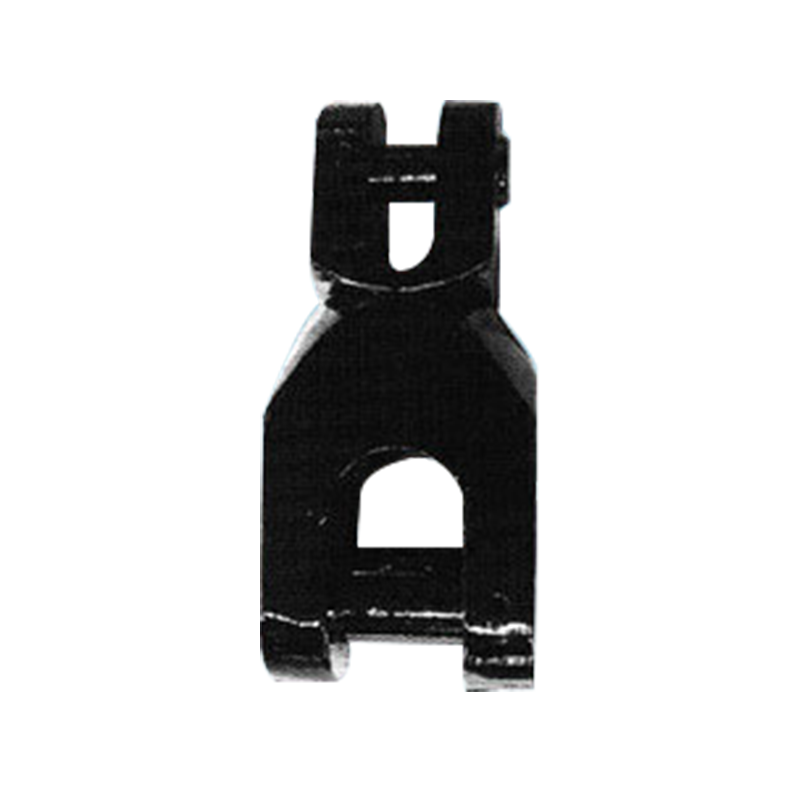 Ankarsvängbygel typ A för marin förankring Vridbygel av höghållfast legerat stål för marin förankring och förtöjning, lämpad för tuffa, korrosiva förhållanden där kedjetillbehör måste bära samma belastning. Visa produkt →
Varje länk började livet som ett stycke stålstång. Hur den baren blir en länk är det första riktiga beslutet i processen, och det finns tre huvudvägar.
Smide is how heavy stud link chain is made. A billet is cut to a precise weight, heated in a furnace, and then shaped between dies under repeated blows. The advantage is not only strength: forging works the grain of the steel so that it follows the curve of the link, which is where the fatigue resistance comes from. It is also the most demanding route, because the dies are costly and the temperature window is narrow.
Gjutning häller smält stål i en länkformad form. Den är ekonomisk för komplexa former och korta lopp, varför du ser den i mindre kedja, i beslag som svivlar och schacklar, och i ankarkomponenter. Avvägningen är att intern sundhet är svårare att garantera, så gjutna länkar sitter vanligtvis i den lättare änden av arbetsområdet.
Svetsad kedja görs genom att böja stången i en länk och sammanfoga ändarna med en snabbstumsvets, sedan trimma och värmebehandla. Det är vanligt i mindre diametrar och i dubbfri kedja. Gjord på rätt sätt fungerar den mycket bra; gjort billigt blir svetsen den svagaste punkten i hela längden. Det här är vägen där specifikationen du köper till är viktigast.
| Rutt | Hur länken bildas | Där den vanligtvis används | Viktigt övervägande |
|---|---|---|---|
| Smide | Ett uppvärmt ämne formas mellan formarna under upprepade slag | Tung dubblänkkedja för fartyg och offshore förtöjning | Bästa kornflöde och utmattningsmotstånd; högsta verktygskostnad |
| Casting | Smält stål hälls i en länkformad form | Mindre kedja, svivlar, schacklar och beslag | Ekonomisk för komplexa former; intern sundhet måste verifieras |
| Svetsad tillverkning | Stången böjs till form och de två ändarna är sammansvetsade | Kedja med mindre diameter och dubbfri kedja | Svetsen är den kritiska punkten och behöver värmebehandling och testning |
Om du vill se hur dessa rutter slutar som en färdig produkt, finns de storlekar, kvaliteter och ytbehandlingar vi producerar på vår ankarkedjesida.
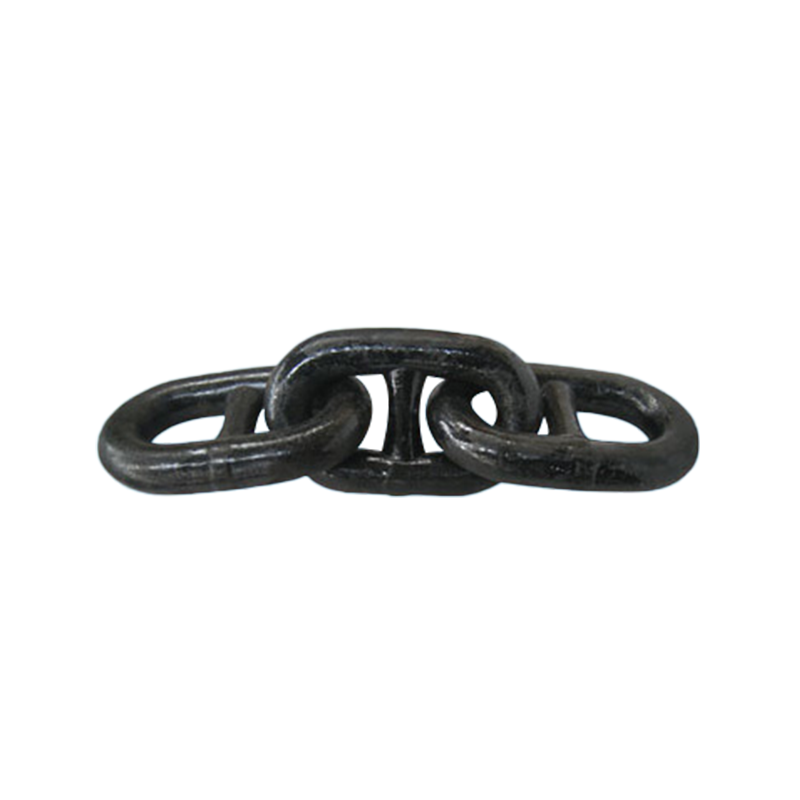 Stud Link Anchor Chain för fartyg och marin teknik Dubblänksankarkedja i ett brett diameterområde, med bevis- och brytlastdata för fartyg och tuffa marina miljöer. Visa produkt →
Oavsett vilken rutt som används ser sekvensen på verkstadsgolvet i stort sett ut så här.
Steg fem och åtta är de som är värda att förstå som köpare. Att svetsa en länk är inte svårt; att svetsa den så att fogen matchar modermetallen och sedan värmebehandla hela längden så att svetsen och svärdet beter sig likadant under belastning, är den del som skiljer en kedja från en rad stålöglor.
Dubblänkkedja har en tvärstång i mitten av varje länk. Det är inte dekorativt. Dubben hindrar länken från att kollapsa under belastning och hindrar kedjan från att knytas i skåpet, vilket är anledningen till att det är standard för fartygets ankarkätting och offshore förtöjningsarbete.
Dubbfri kedja lämnar dubben ute. Den är lättare per meter för samma styrka, vilket spelar roll på mindre fartyg, och det är lättare på ett ankarspel som aldrig var designat för den extra vikten. Den viks också lättare, så den brukar användas där kedjan blir kort och sällan sitter ihoprullad länge. Vilken du behöver följer vanligtvis av fartyget och ankarspelet snarare än av preferenser, och en leverantör bör fråga om båda innan offert.
För fartygskedjan är de betyg du oftast ser U1, U2 och U3 i ISO-termer, eller betyg 30, 40, 60 och 80 på det språk som vissa klassificeringssällskap använder. Namnet är inte perfekt utbytbart mellan regeluppsättningar, så det ärliga svaret är alltid att citera standarden och certifikatet du faktiskt behöver. Testning är där en kedja bevisar det:
Vi arbetar efter CCS, ABS, LR, DNV, NK, BV och andra samhälleliga krav, och varje certifikat utfärdas mot den standard som kedjan tillverkades efter. Om en leverantör inte kan berätta vilken standard din kedja testades mot, är det en fråga värd att ställa två gånger.
En kedja i sig rymmer ingenting. En beslag gör en överraskande del av arbetet: skarvbygeln av Kenter-typ, som låter dig koppla två skott till en längd och separera dem igen på däck. Dess halvor låses i varandra och låses av en avsmalnande tapp, så fogen närmar sig styrkan hos kedjan runt den samtidigt som den fortfarande är öppningsbar med vanliga verktyg till sjöss.
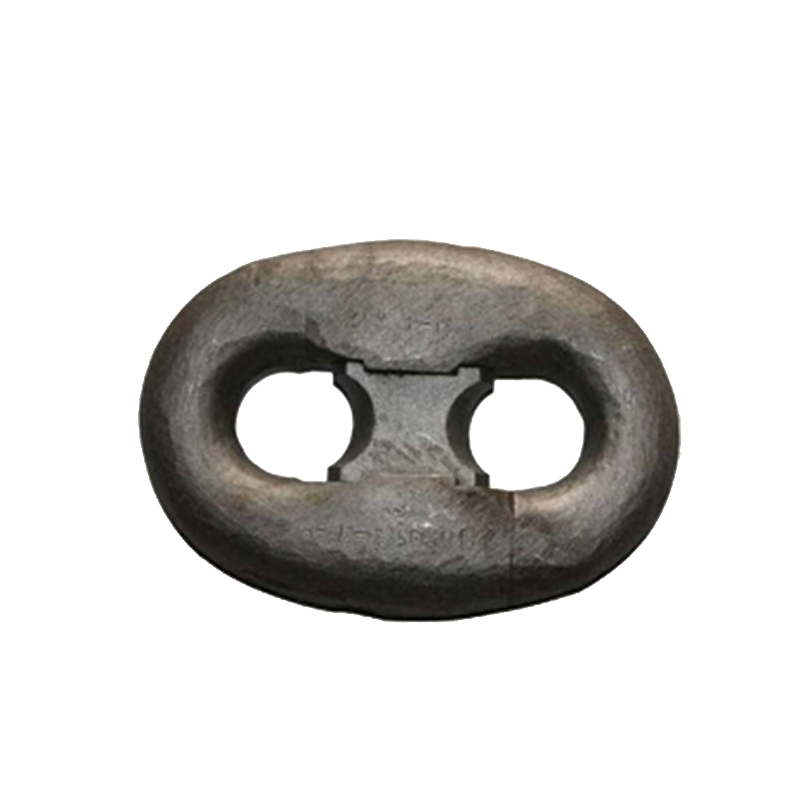 Kenter-Type Joining Shackle för ankarkedjesystem Skarvbygel för ankarkättingsystem, förbindande två skott med fästkonstruktion avsedd för stabilitet under höga belastningar och vibrationer. Visa produkt →
Eftersom dessa delar bär samma belastning som kedjan, citerar vi dem normalt tillsammans snarare än som separata föremål, så att gradering och storlek matchar från ankaret ända tillbaka till skåpet.
Fyra frågor reder ut de flesta förfrågningar snabbt.
Om du fortfarande håller på att reda ut hur kedjan, roden och förtöjningslinan passar ihop, vår anteckning om skillnaden mellan ankring och förtöjning är ett rimligt ställe att börja.
Inget av detta är komplicerat när du väl har sett det hända, men det förklarar varför två kedjor med samma diameter kan bete sig så olika och varför pappersarbetet spelar lika stor roll som stålet. Om du har en fråga som vi inte har besvarat här, vår FAQ är ett bra nästa steg, eller skicka oss fartygsinformationen så berättar vi ärligt om vi är rätt personer att göra det.
Vikten och utmaningarna med marina ankare Marina ankare är viktiga komponenter i driften av fartyg och spelar en avgörande roll för att säkerställa stabilitet och säkerhet för fartyg medan de är...
READ MOREStabilitetsutmaningar för vattenbruksutrustning: Varför är vattenbruksförtöjningsankare så viktiga? Inom modernt vattenbruk, särskilt offshore eller offshore vattenbruk, är utrustningsstabilitet...
READ MORERollen för ett PE-yachtankare för att förbättra förtöjningsstabiliteten Stabiliteten för en yacht i grova vatten påverkas av olika faktorer som vind, vågor och strömmar. En av de mest kritiska d...
READ MOREVilka material används för sfäriska stålbojar, och vilka är deras strukturella fördelar? Som en nyckelkomponent i marina och inre navigationssystem, strukturell design och materialval av ...
READ MORE
Upphovsrätt © Nantong Yangfan Marine Equipment Co., Ltd. Alla rättigheter reserverade.